
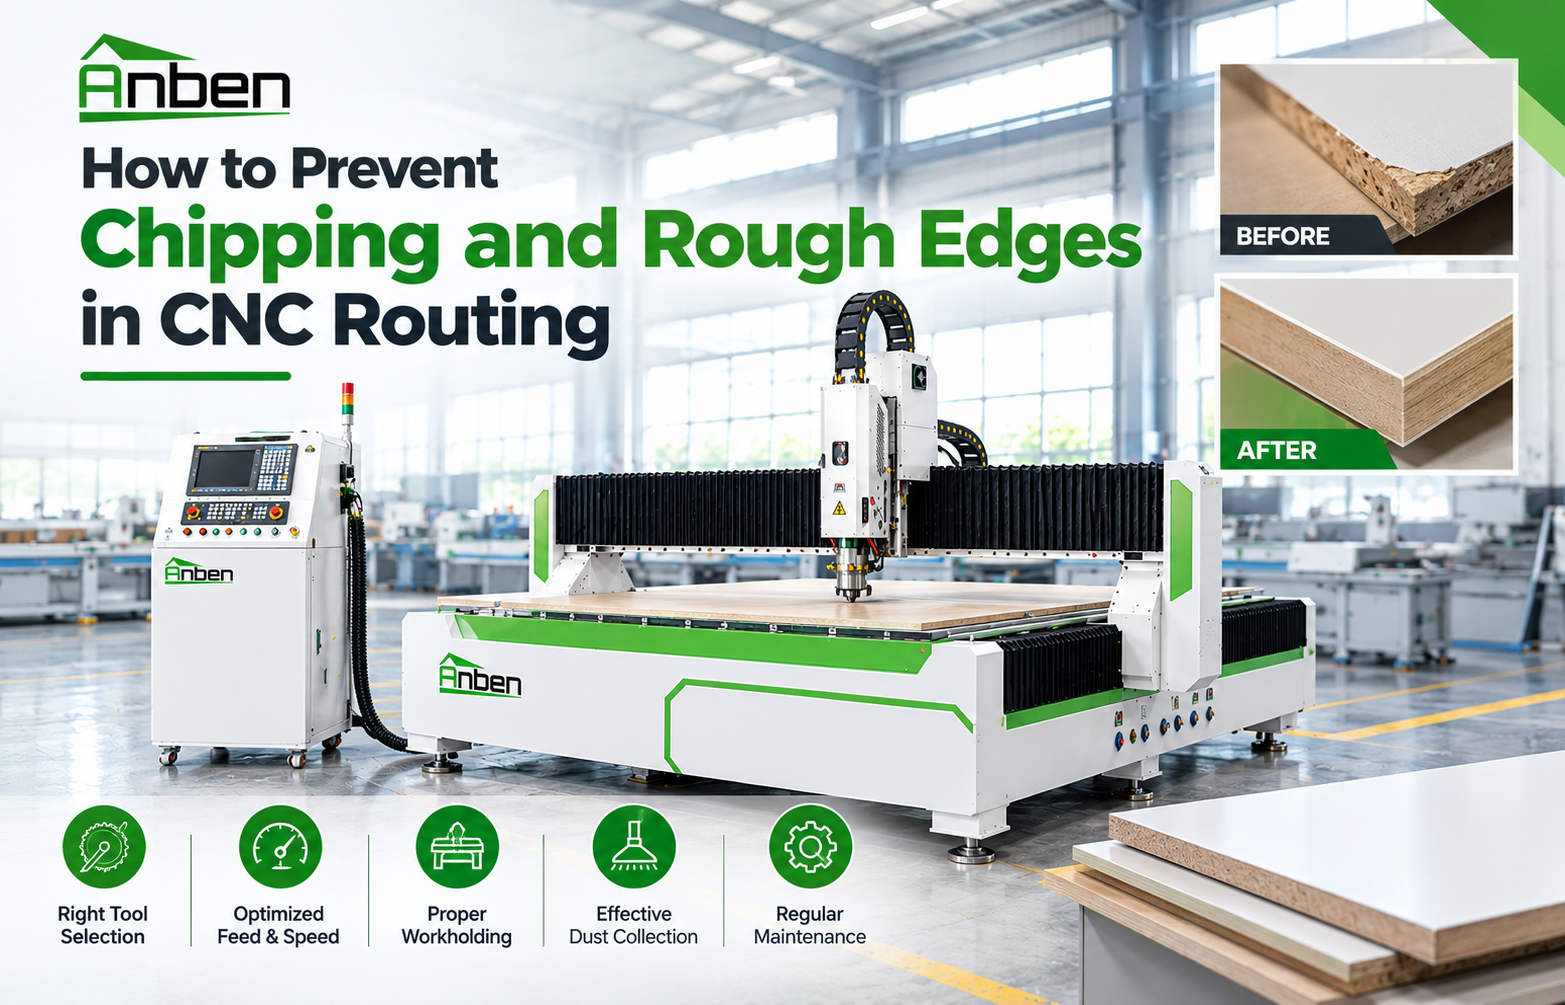
Cómo evitar el astillado y los bordes ásperos en el fresado CNC
El astillado y los bordes ásperos son problemas comunes en el fresado CNC, especialmente al mecanizar MDF, contrachapado, acrílico y paneles compuestos de aluminio. La mala calidad de los bordes puede aumentar el retrabajo, desperdiciar materiales y reducir la eficiencia de producción.
Comprender las causas y ajustar el proceso de mecanizado CNC puede ayudar a lograr cortes más limpios y resultados más uniformes.
1. Elija la fresa CNC adecuada
La herramienta de corte afecta directamente a la calidad de los bordes. Cada material requiere una geometría de herramienta diferente.
MDF y contrachapado: Utilice fresas de carburo adecuadas y diseñadas para paneles derivados de la madera.
Acrílico: Seleccione fresas afiladas diseñadas para mecanizar plásticos a fin de reducir la fusión y los daños en los bordes.
Paneles ACP/ACM: Elija herramientas de corte o de ranurado en V adecuadas según el proceso de mecanizado requerido.
Inspeccione las herramientas periódicamente y sustituya las fresas desgastadas o dañadas. Una herramienta desafilada puede provocar desgarros, rebabas y bordes ásperos.
2. Optimice la velocidad de avance y la velocidad del husillo
Unos parámetros de corte incorrectos pueden causar astillado, quemaduras, vibraciones o una mala calidad superficial.
Ajuste la velocidad de avance y la velocidad del husillo según el material, el diámetro de la herramienta, la geometría de los filos, la profundidad de corte y la rigidez de la máquina. Evite copiar los ajustes de otra máquina sin realizar pruebas.
Realice un corte de prueba e inspeccione los bordes antes de iniciar la producción por lotes.
3. Compruebe la profundidad de corte y la trayectoria de la herramienta
Una profundidad de corte excesiva puede aumentar la carga sobre la herramienta y las vibraciones, lo que deteriora la calidad de los bordes.
Utilice una profundidad de corte adecuada para el material y la herramienta.
Considere realizar varias pasadas cuando el material o la herramienta lo requieran.
Seleccione una dirección de corte y una estrategia de trayectoria de herramienta adecuadas.
Confirme la trayectoria de la herramienta y los parámetros de corte antes del mecanizado.
En paneles delgados y materiales delicados, es especialmente importante mantener condiciones de corte estables.
4. Sujete correctamente la pieza de trabajo
El movimiento del material durante el mecanizado puede producir bordes astillados, errores dimensionales y cortes irregulares.
Compruebe el sistema de sujeción por vacío, la posición de la pieza de trabajo y la superficie de la mesa antes de cortar. Asegúrese de que el panel esté bien apoyado, especialmente cerca de los bordes y de las piezas pequeñas.
En las mesas de vacío, inspeccione las juntas y las zonas de vacío para detectar fugas que puedan reducir la fuerza de sujeción.
5. Mantenga estable la fresadora CNC
Las vibraciones de la máquina, los portaherramientas flojos, las pinzas desgastadas y una mala alineación de la herramienta pueden afectar a la calidad del corte.
Inspeccione periódicamente el husillo, la pinza, el portaherramientas, el sistema de sujeción de la pieza y los componentes de la máquina. Mantenga limpia la zona de corte y siga las instrucciones de mantenimiento del fabricante's.
6. Realice pruebas y verifique antes de la producción
Cuando cambie de material, herramienta o programa de mecanizado, realice primero un corte de prueba. Compruebe la suavidad de los bordes, la precisión dimensional y si hay indicios de astillado o quemaduras.
Registre los parámetros de corte que hayan dado buenos resultados en trabajos repetidos para mejorar la uniformidad y reducir el desperdicio de material.
Conclusión
Para evitar el astillado y los bordes ásperos en el fresado CNC, utilice la herramienta adecuada, optimice los parámetros de corte, sujete el material y mantenga correctamente la máquina. Las pruebas periódicas y el control del proceso ayudan a los fabricantes a lograr una mejor calidad de corte CNC y resultados de producción más fiables.
 Fresado CNC frente a mecanizado CNC con router: diferencias clave y aplicaciones
- Cómo evitar el astillado y los bordes ásperos en el fresado CNC
- Cómo calcular la capacidad de producción de una fresadora CNC antes de comprarla
- ¿Cómo funciona el ranurado en V en paneles ACP y ACM?
- Cómo usar un router CNC con ATC: guía paso a paso
- Cómo calcular el ROI de una fresadora CNC antes de comprarla
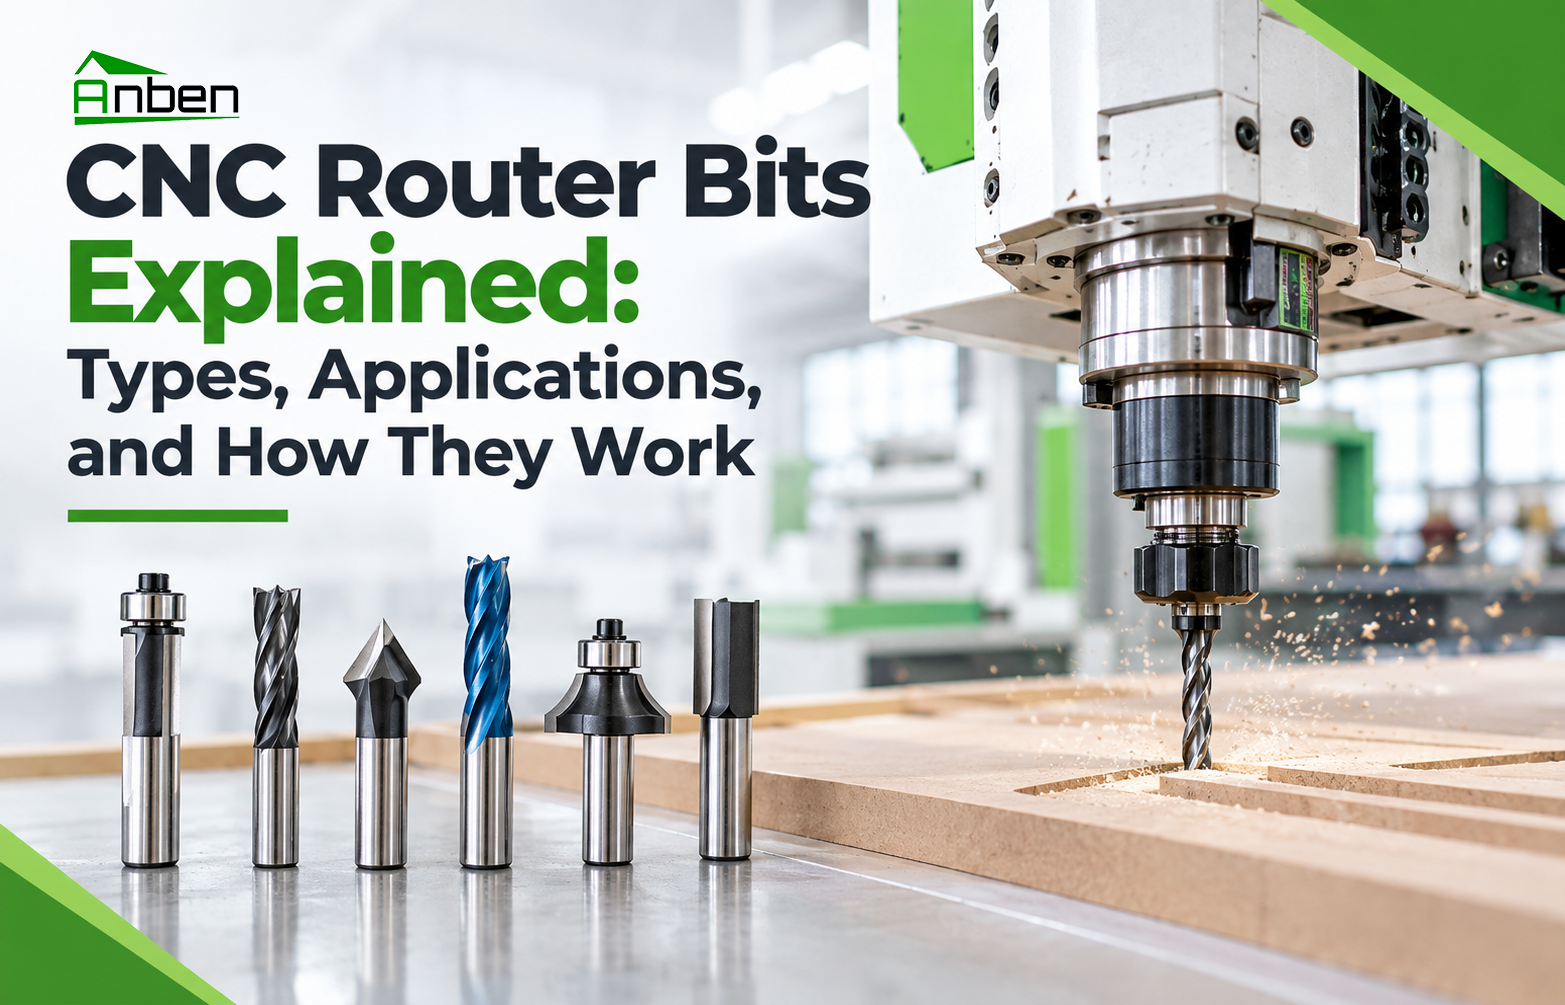
- Explicación de las fresas para router CNC: tipos, aplicaciones y funcionamiento
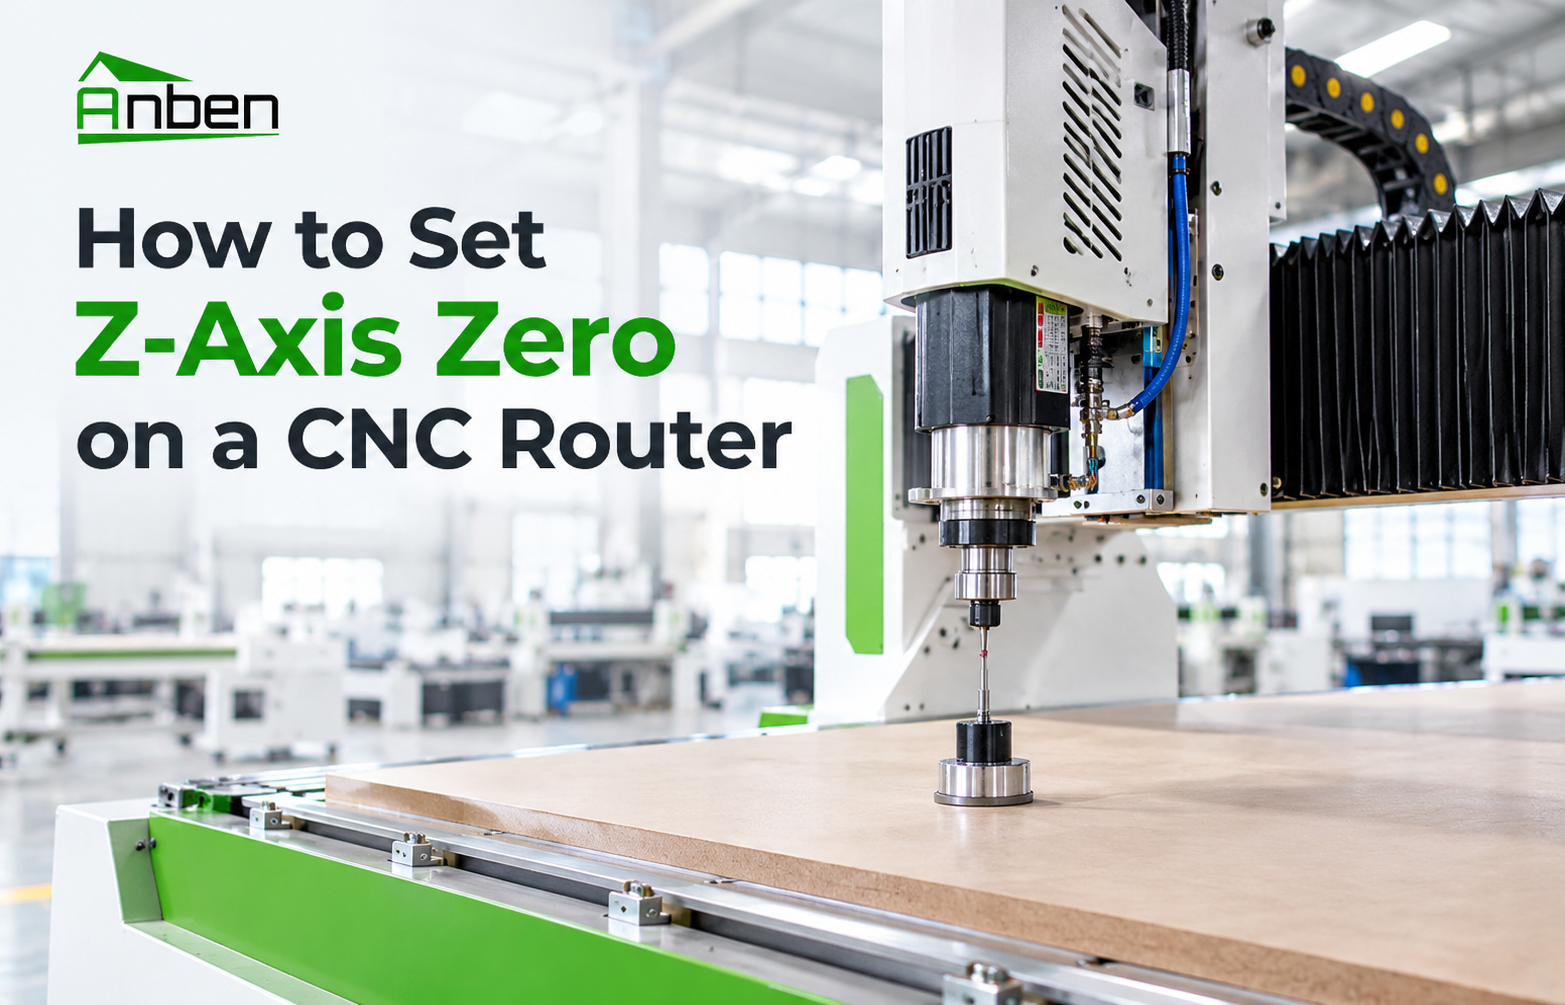
- Cómo establecer el cero del eje Z en una fresadora CNC
Productos relacionados
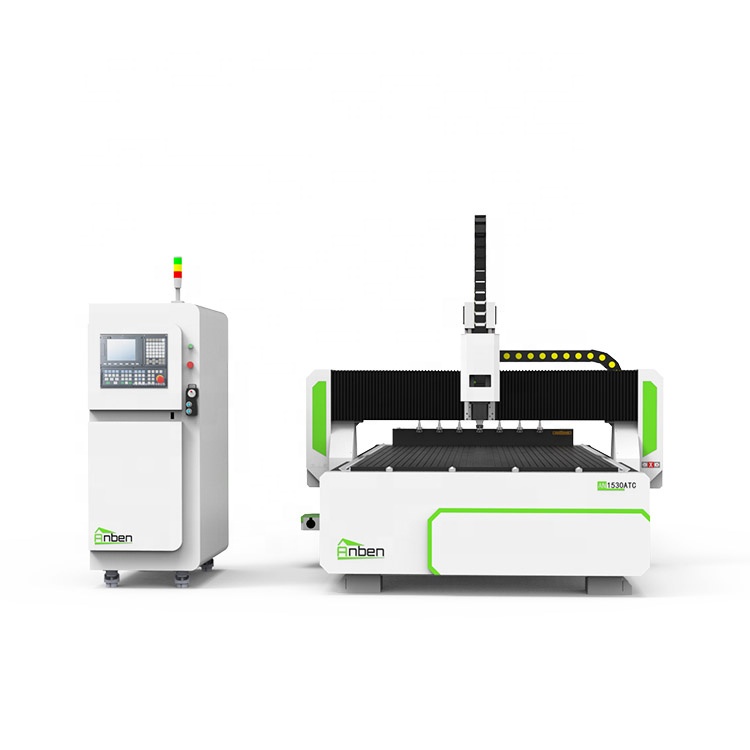
 Cambio automático de herramienta AN1530ATCEl router CNC Anben ATC (cambio automático de herramienta) se utiliza ampliamente en el trabajo de la madera, la fabricación de letreros, moldes, artesanías, etc. El cargador del cambiador automático de herramientas admite de 8 a 16 fresas. ¡Puede ahorrar tiempo de cambio de herramientas y ofrecer mayor eficiencia!
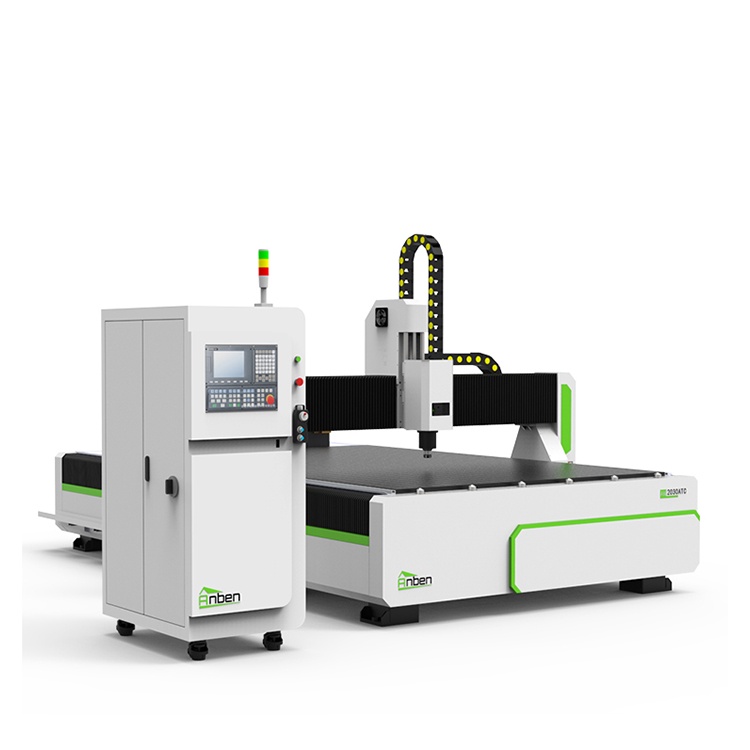
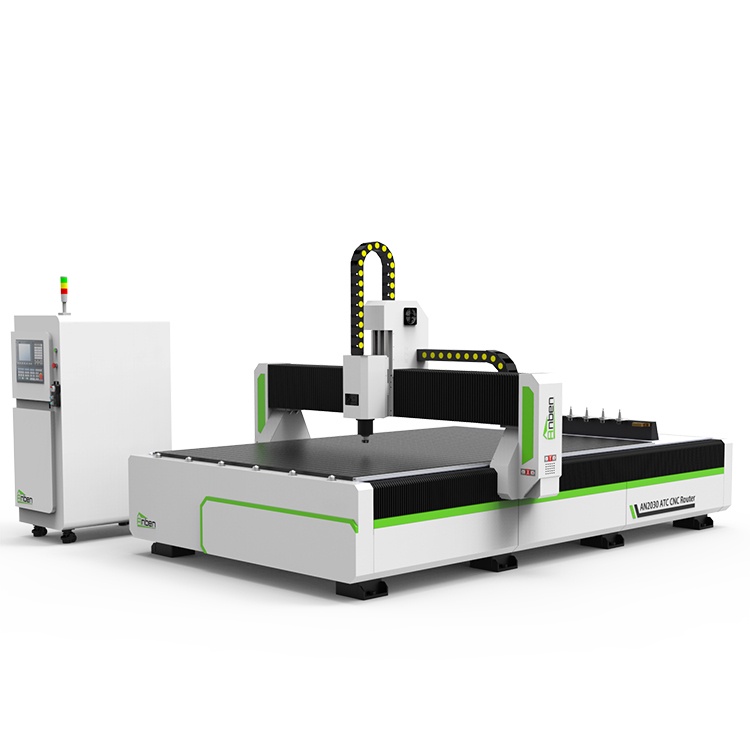
 Cambio automático de herramientas AN2030ATCLa fresadora CNC Anben ATC (cambio automático de herramientas) se utiliza ampliamente en el trabajo de la madera, la fabricación de letreros, moldes, artesanías, etc. El cargador del cambiador automático de herramientas admite de 8 a 16 fresas. Puede ahorrar tiempo de cambio de herramientas y ofrece mayor eficiencia.
 AN2040ATC Cambio automático de herramientasLa fresadora CNC Anben ATC (cambio automático de herramientas) se utiliza ampliamente en el trabajo de la madera, la fabricación de letreros, moldes, artesanías artísticas, etc. El cargador del cambiador automático de herramientas admite de 8 a 16 herramientas de corte. ¡Puede ahorrar tiempo de cambio de herramientas y ofrecer mayor eficiencia!
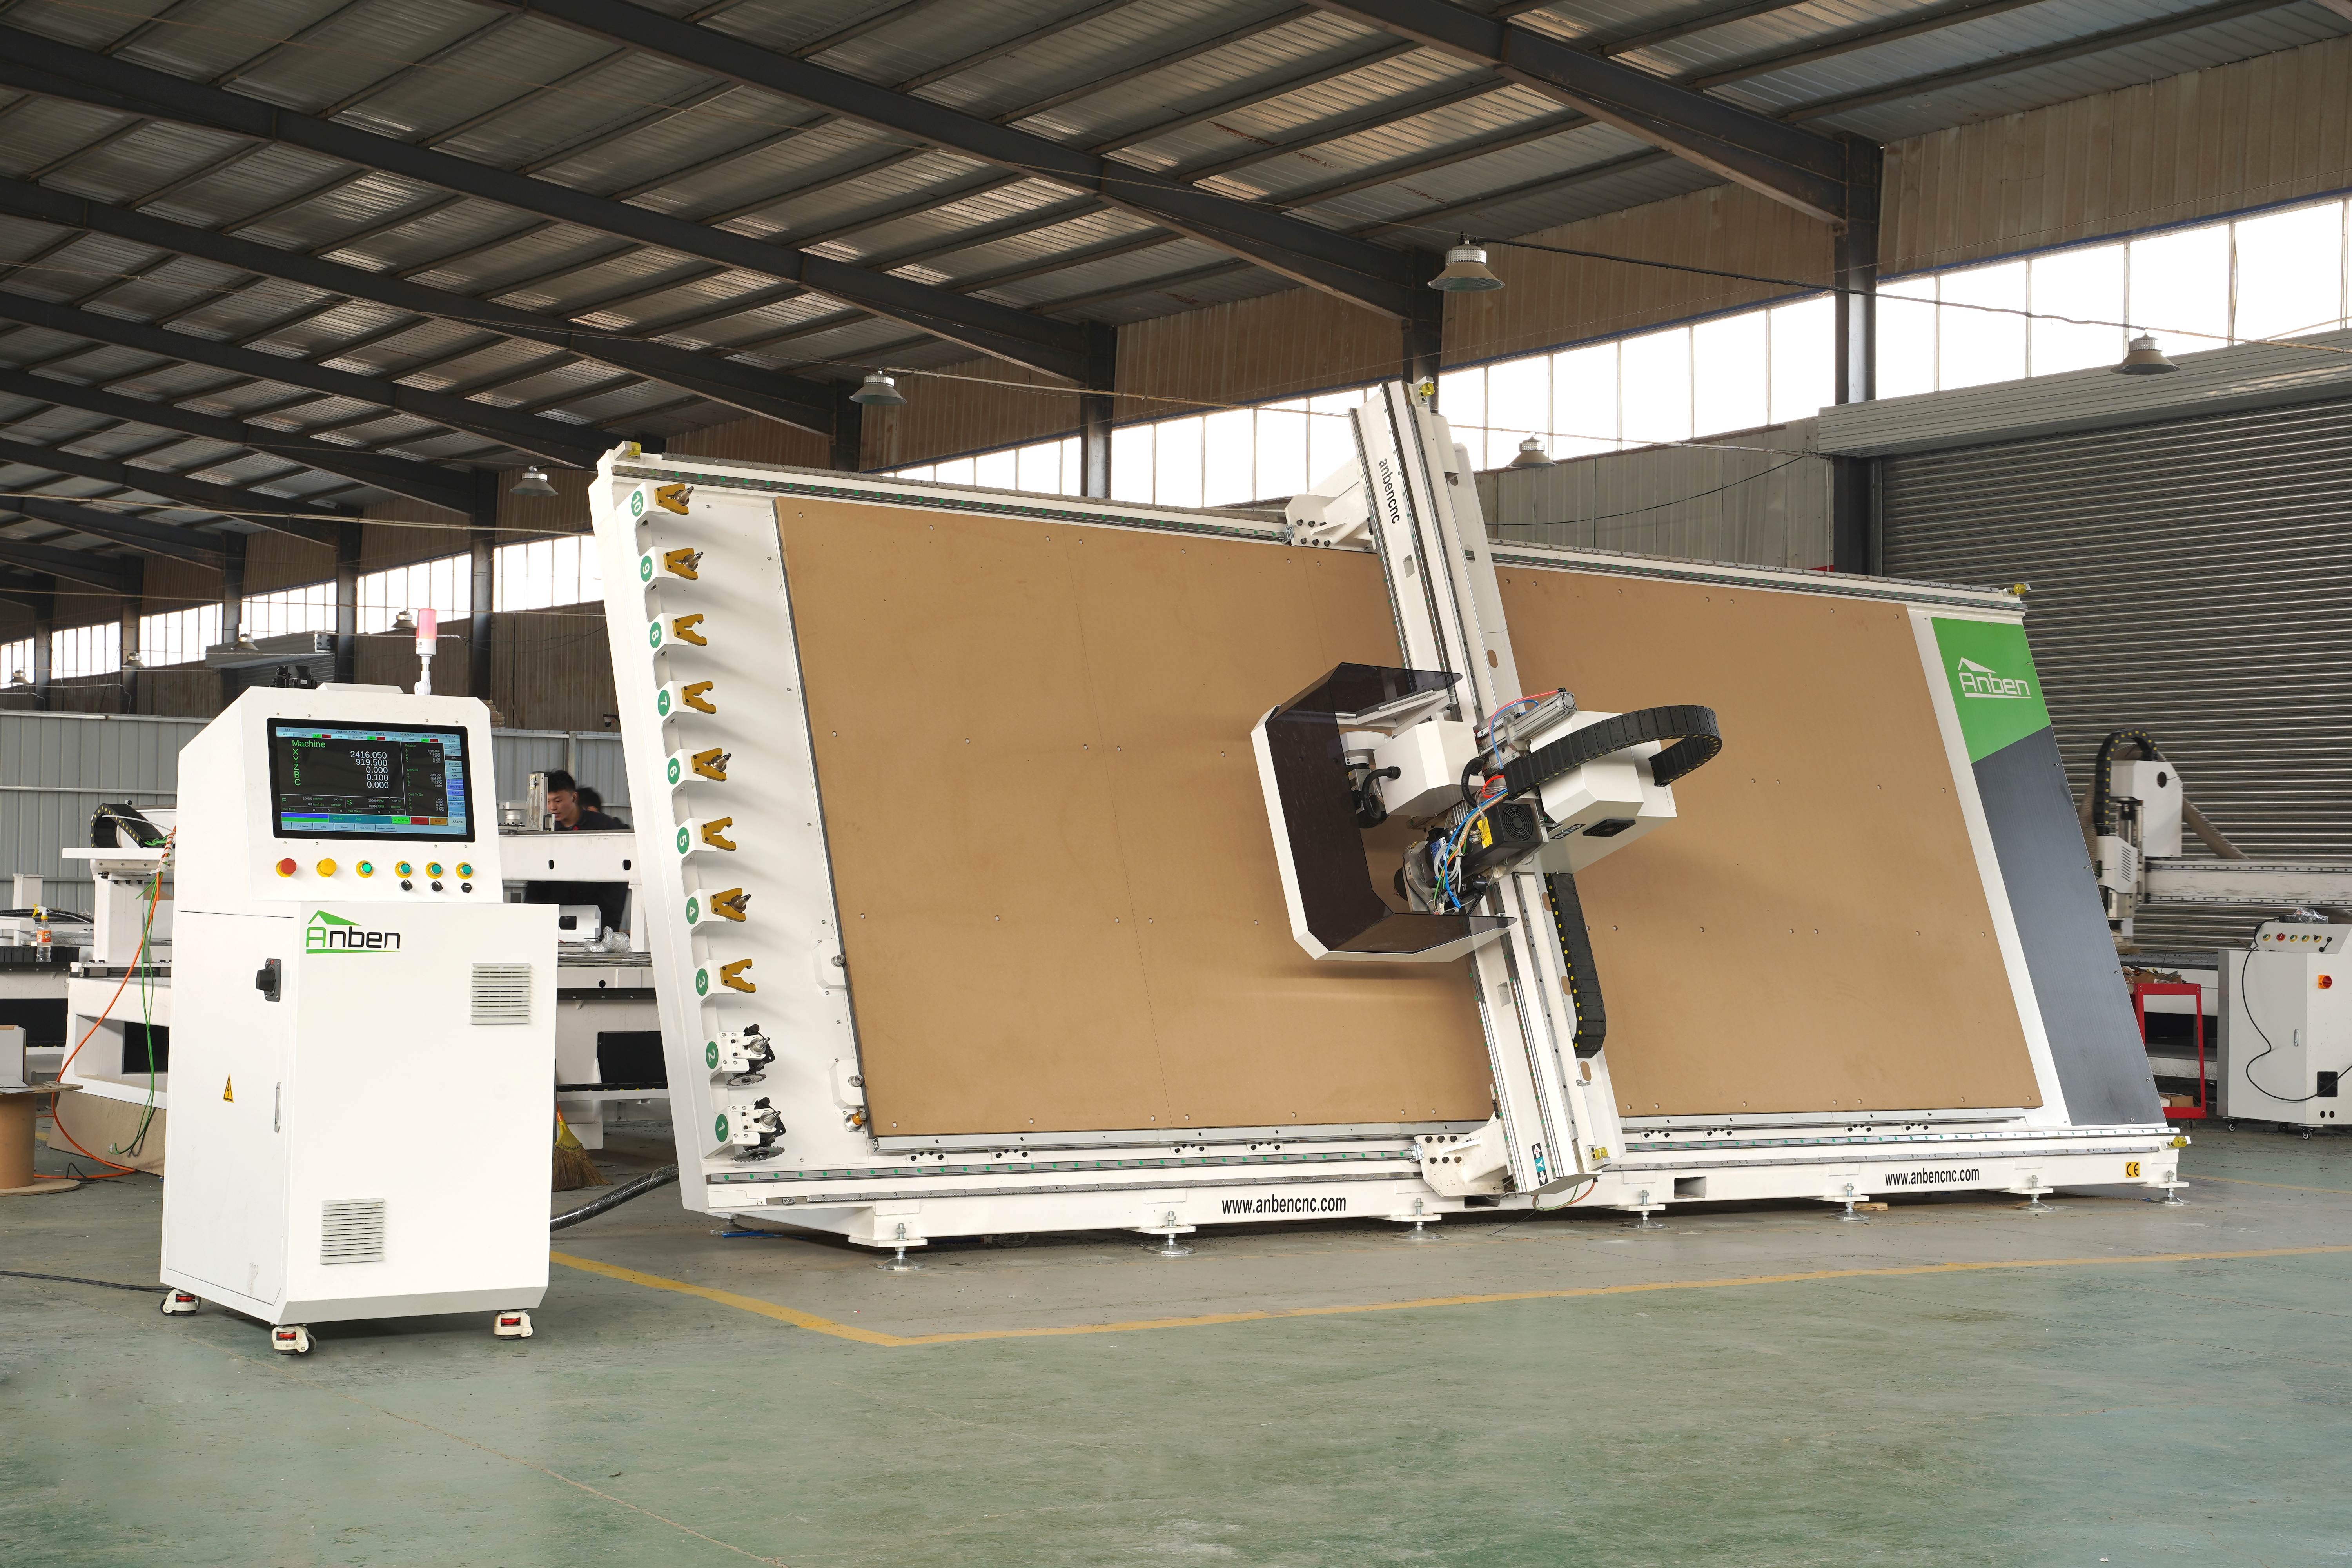
 Fresadora CNC vertical V-2151La CNC vertical reduce significativamente el espacio ocupado por la máquina. Está equipada con 8 juegos de almacenes de herramientas ATC y otros dispositivos auxiliares, como bomba de vacío, hoja de sierra, cabezal agregado, sistemas de posicionamiento, etc. La CNC vertical puede realizar corte, ranurado, grabado y perforación en diversos tipos de paneles compuestos de aluminio, placas acrílicas, tableros de fibra y otros tableros. Es adecuada para fachadas de edificios, revestimientos, rótulos publicitarios, fabricación de muebles y otras industrias.
Póngase en contacto
Anben Industrial: fundada en 2017, con un espíritu puramente ingenieril, ofrece soluciones CNC fiables, diseñadas para un rendimiento estable a largo plazo.
Contacto